


مقدمة
تحتل الأنابيب الفولاذية الملحومة مكانة أساسية في مجالات الطاقة الحديثة والحفاظ على المياه والإدارة البلدية والهندسة الإنشائية. من بين فئات الأنابيب الملحومة القوسية- المتعددة المغمورة، يعتبر SSAW (الأنابيب الفولاذية المغمورة الحلزونية- الملحومة القوسية) وLSAW (الأنابيب الفولاذية المغمورة الطولية- الملحومة القوسية) اثنين من حلول الأنابيب ذات القطر الكبير- السائدة والتي يتم اعتمادها على نطاق واسع عبر المشاريع العالمية.
يطبق كلاهما تقنية اللحام بالقوس -المغمورة، باستخدام التدفق الحبيبي لحماية أقواس اللحام والمعادن المنصهرة، مما يؤدي إلى الحصول على وصلات ملحومة موثوقة ذات كفاءة ترسيب عالية. ومع ذلك، توجد فجوات أساسية في اختيار المواد الخام، وآلية التشكيل، وهندسة اللحام، وتوزيع الإجهاد المتبقي، وتحمل الأبعاد، والأداء الميكانيكي، ومتطلبات الفحص، وهيكل التكلفة والسيناريوهات الهندسية المطبقة. سيؤدي الاختيار الخاطئ بين SSAW وLSAW إلى مخاطر خفية تتمثل في فشل خطوط الأنابيب أو إهدار رأس المال غير الضروري. توضح هذه المقالة الاختلافات الأساسية بين سير عمل التصنيع والأداء الفني ومعايير التنفيذ وكفاءة التكلفة-والتطبيق العملي، مما يوفر مرجعًا لمصممي خطوط الأنابيب ومهندسي المشتريات ومقاولي المشروع.
1. التعريف الأساسي والاختلافات في عملية التصنيع
1.1 أنابيب الصلب SSAW (الأنابيب اللولبية المغمورة-الأنابيب الملحومة بالقوس)
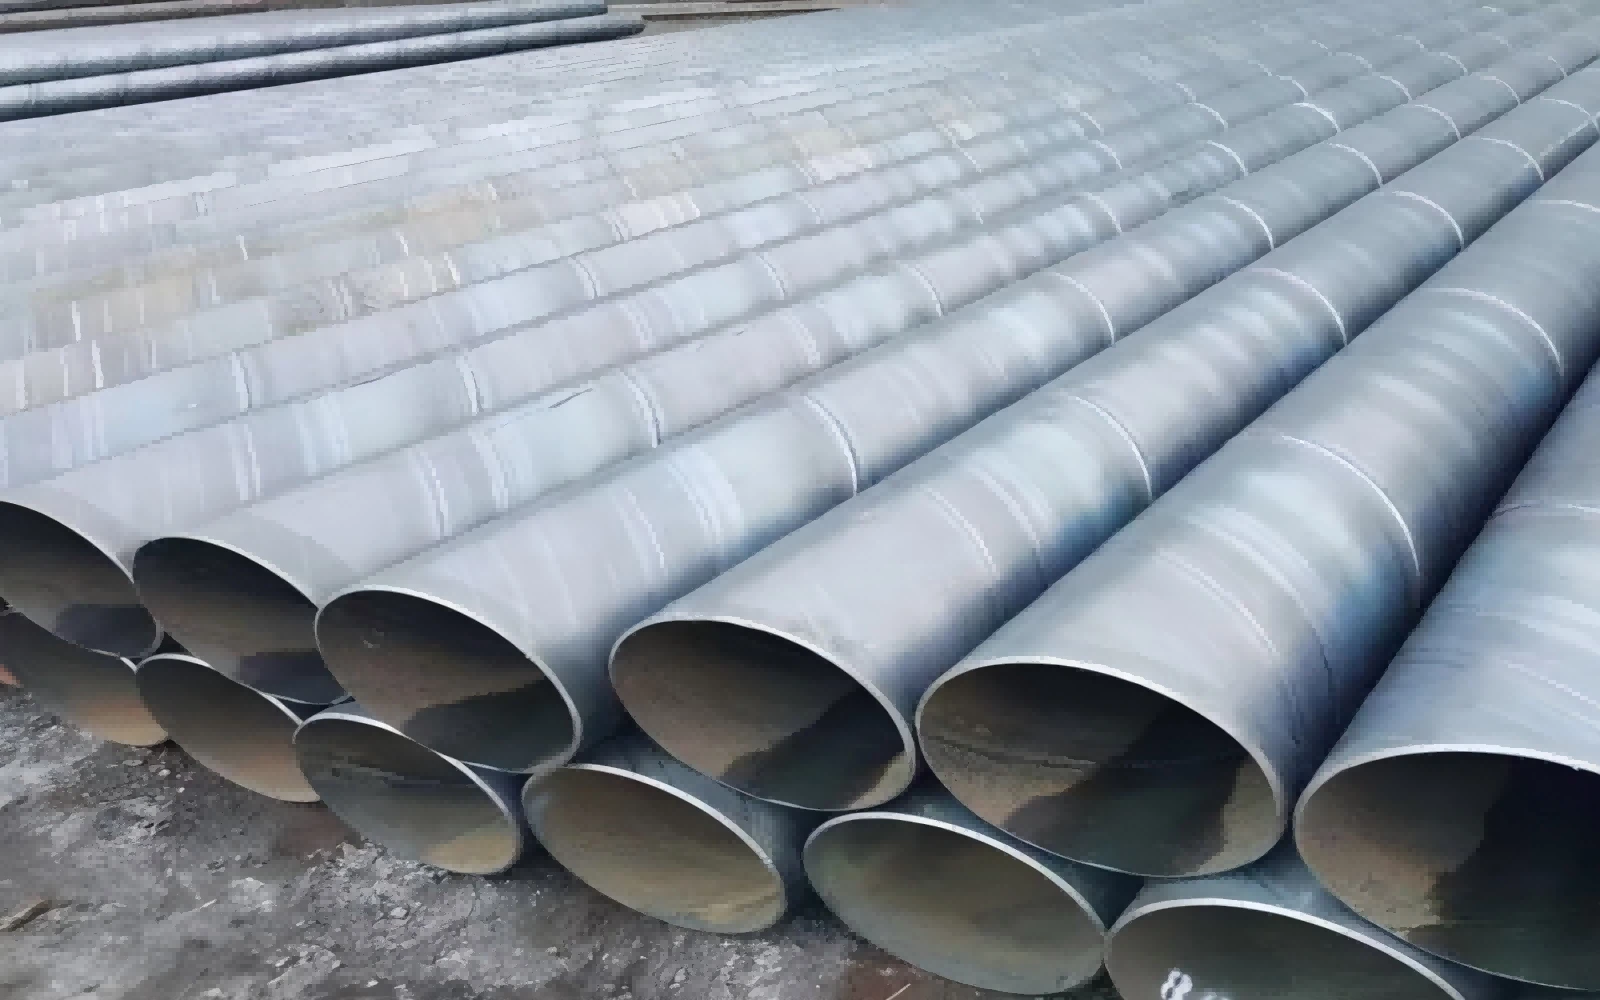
يُطلق على أنبوب SSAW أيضًا اسم HSAW (الأنبوب الحلزوني المغمور -الملحوم بالقوس). مادته الخام عبارة عن لفائف فولاذية مدرفلة على الساخن -مستمرة بدلاً من الألواح الفولاذية المنفصلة. خط الإنتاج بأكمله يعمل في وضع التغذية المستمر. يمر الملف الفولاذي عبر فك اللف، والتسطيح، وتشذيب الحواف، والطحن. بعد ذلك، يتم تغذية شريط الفولاذ إلى وحدة التشكيل بزاوية حلزونية محددة مسبقًا بالنسبة إلى الخط المركزي للأنبوب. من خلال تعديل هذه الزاوية الحلزونية، يمكن للشرائط الفولاذية ذات العرض الثابت إنتاج أنابيب فولاذية ذات أقطار خارجية متنوعة بمرونة، مما يشكل ميزة المعالجة الأبرز لإنتاج SSAW.
أثناء التشكيل الحلزوني المستمر، يتم إكمال اللحام بالقوس -الداخلي المغمور واللحام بالقوس المغمور الخارجي-بشكل متزامن. يتم حلزون اللحام الحلزوني المستمر حول جسم الأنبوب بالكامل. بعد اللحام، يتم قطع الأنابيب بطول ثابت حسب متطلبات المشروع. تتضمن الإجراءات اللاحقة الاختبار الهيدروستاتيكي والفحص البصري والاختبار غير المدمر (NDT) لطبقات اللحام.
نظرًا لأن SSAW يعتمد الإنتاج المستمر القائم على الملف-، فإن إيقاع الإنتاج يكون ثابتًا. ومع ذلك، فإن إجراء التشكيل الحلزوني سيؤدي إلى إجهاد متبقي معقد داخل جدران الأنابيب. علاوة على ذلك، فإن خط اللحام الحلزوني أطول بكثير من اللحام الطولي للأنابيب ذات الأبعاد المتماثلة. بالنسبة لجسم الأنبوب الذي يبلغ طوله - متر واحد، يمكن أن يصل طول اللحام الفعلي لـ SSAW إلى 1.5-3 مرات من طول لحام LSAW، مما يزيد من الناحية النظرية احتمال عيوب اللحام مثل احتواء الخبث والمسامية والانصهار غير المكتمل على طول خطوط اللحام.
1.2 أنابيب الصلب LSAW (الأنابيب الملحومة بالقوس الطولي-المغمورة)
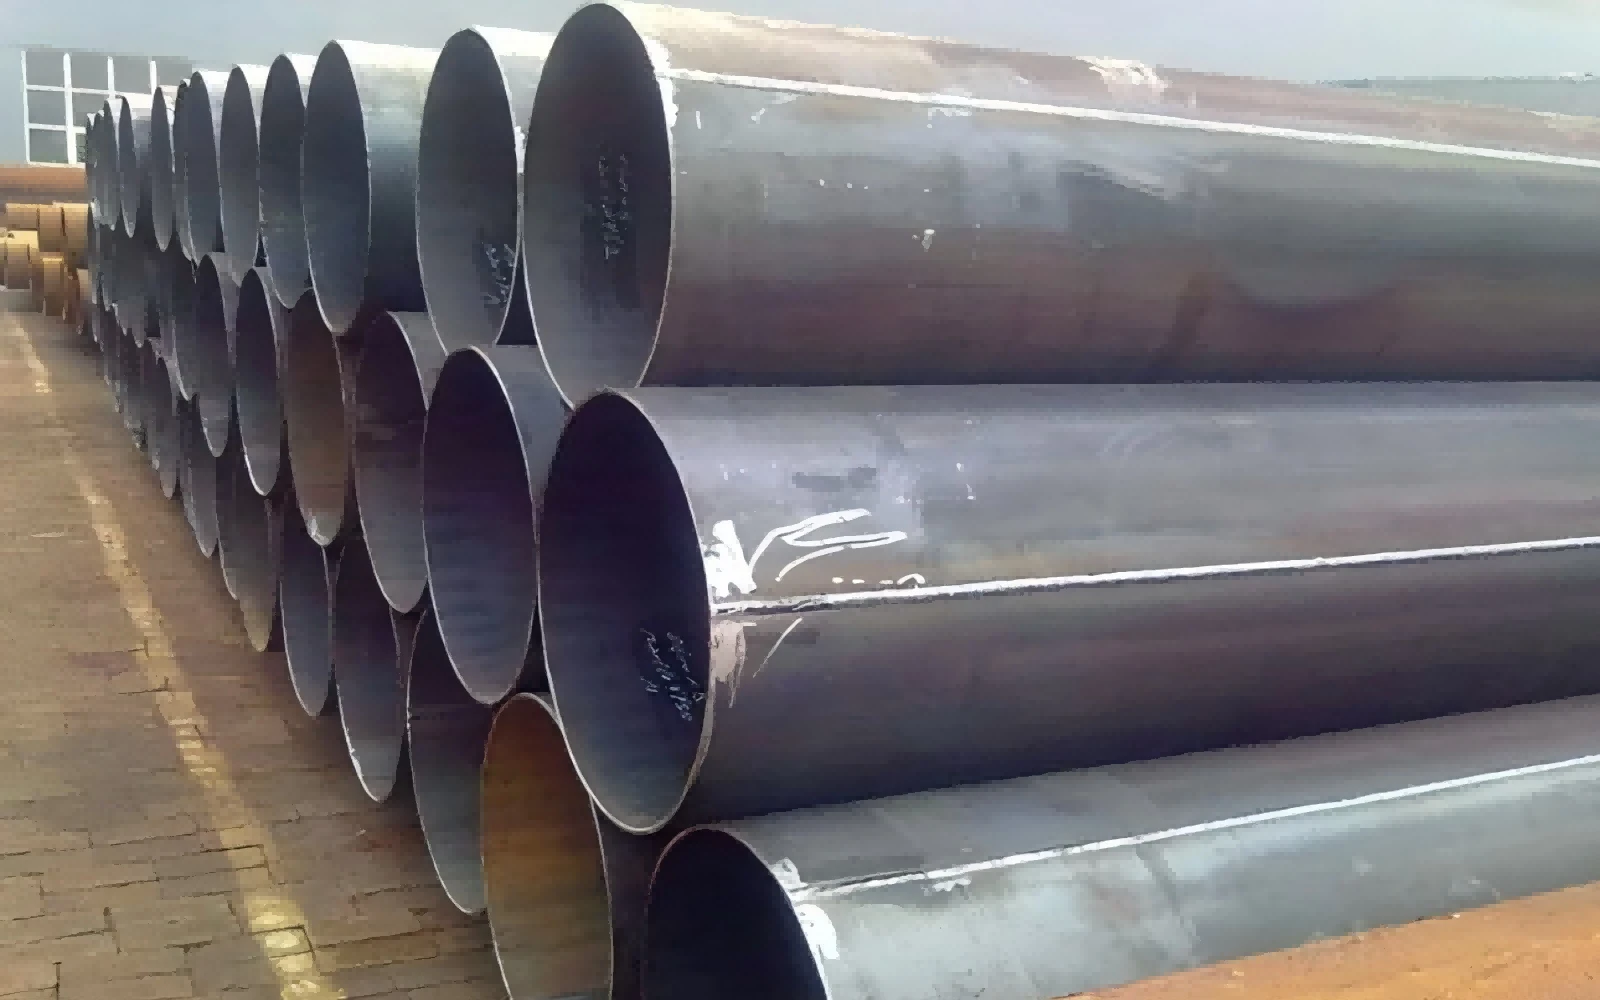
تستخدم أنابيب LSAW-صفائح فولاذية مفردة للخدمة الشاقة كمواد خام بدلاً من لفائف الصلب. اثنان من تقنيات التشكيل السائدة هما UOE وJCOE في الصناعة العالمية. تعتبر عملية JCOE أكثر شيوعًا بالنسبة لحجم الإنتاج المعتدل. أولاً، يتم طحن كلا حافتي اللوحة الفولاذية وثنيهما مسبقًا-لضمان هندسة الأخدود الجيدة. بالتتابع، تمر الصفائح عبر خطوات ثني J-، وثني C-، وانحناء O-، مما يؤدي إلى ثني الألواح الفولاذية المسطحة تدريجيًا إلى أغلفة أنابيب دائرية. بعد اللحام، يتم تنفيذ اللحام القوسي الداخلي-القوس المغمور-الداخلي واللحام القوسي الخارجي-المتعدد الأسلاك المغمورة-لتشكيل خط لحام طولي واحد مستقيم يعمل بالتوازي مع محور الأنبوب.
الإجراء الحاسم لإنتاج LSAW هو التمدد البارد الميكانيكي. يتم توسيع الأنبوب بالكامل ميكانيكيًا محيطيًا، والذي يقوم بمعايرة القطر الخارجي، والاستدارة والاستقامة، ويطلق بشكل كبير الضغط المتبقي داخل جدار الأنبوب. بعد التوسيع، يتم تنفيذ الاختبار المائي - والفحص بالموجات فوق الصوتية والفحص الشعاعي والفحوصات الأخرى غير المدمرة - بشكل صارم.
وبتميزه عن إنتاج SSAW المستمر، ينتمي LSAW إلى الدُفعة-بواسطة-التصنيع المنفصل للدُفعة. تتم معالجة كل أنبوب من لوحة فولاذية مستقلة. التماس اللحام هو التماس قصير مستقيم. من الأسهل إجراء مراقبة جودة اللحام والفحص غير المدمر. ومع ذلك، فإن الحد الأقصى للقطر الخارجي لأنابيب LSAW مقيد بالعرض الفعال للألواح الفولاذية المشتراة، والذي يصبح أحد قيود التصنيع الرئيسية لمنتجات LSAW.
2. مقارنة نطاق المواد الخام والمواصفات
2.1 المواد الخام
SSAW: مادة الإدخال عبارة عن -ملف فولاذي ملفوف على الساخن. يقيد إنتاج الملف الحد الأقصى لسماكة الجدار التي يمكن تحقيقها. تكلفة توريد الملف-تنافسية بالنسبة لمواصفات السماكة المتوسطة-. تعتبر موارد الملف-الشديدة القوة والسمك-محدودة في سوق الصلب العالمي.
LSAW: يتم قطع مادة الإدخال من ألواح الصلب الثقيلة. يدعم إمداد اللوحة جدارًا سميكًا للغاية ودرجات فولاذ خطوط الأنابيب عالية القوة-مثل X70 وX80. يمكن للمصنعين اختيار سماكة اللوحة التي تتوافق بدقة مع متطلبات تصميم المشروع، دون قيود على السماكة من سعة مطحنة لفائف الدرفلة على الساخن.
2.2 نطاق القطر الخارجي
SSAW: نطاق OD النموذجي 219 مم-3000 مم (8-120 بوصة). يمكنها تحقيق إنتاج إضافي بقطر كبير- اقتصاديًا، وهو ما يمثل القوة المتميزة لـ SSAW. يمكن للملف الفولاذي ذو العرض الثابت أن ينتج أنابيب بأقطار متعددة عن طريق ضبط زاوية الحلزون، مما يوفر مرونة إنتاج عالية للمشاريع ذات القطر الكبير.
LSAW: نطاق OD النموذجي 406 مم-1626 مم (16-64 بوصة). الحد الأقصى للقطر محدود بعرض اللوحة الفولاذية. للحصول على أنابيب LSAW- ذات قطر أكبر، يجب طلب ألواح فولاذية ذات عرض إضافي، مما يؤدي إلى رفع تكلفة المواد وضغط وقت الإنتاج بشكل كبير.
2.3 سعة سمك الجدار
SSAW: سمك الجدار المعتاد أقل من أو يساوي 20-25 مم. عندما يتجاوز سمك الجدار هذه العتبة، تصبح موارد اللفائف المدرفلة على الساخن نادرة، وترتفع صعوبة الإنتاج بشكل ملحوظ، وتتلاشى ميزة التكلفة الشاملة.
LSAW: سمك الجدار يمكن أن يصل إلى 50 ملم أو أكثر. LSAW هو الحل المفضل للأنابيب الملحومة لسيناريوهات العمل ذات الجدران السميكة-والضغط العالي-. تتوفر ألواح الصلب السميكة-الثقيلة-بسهولة من مصانع الصلب الكبرى في جميع أنحاء العالم.
2.4 طول الأنبوب الواحد
SSAW: الإنتاج المستمر يدعم طول الأنبوب المفرد الطويل الذي يصل إلى 30 مترًا. سيتم إنشاء عدد أقل من وصلات اللحام المحيطية أثناء إنشاء خطوط الأنابيب.
LSAW: محدود بطول اللوحة الفولاذية، ويبلغ طول الأنبوب الفردي المشترك 12-18 مترًا. هناك حاجة إلى المزيد من وصلات اللحام الميدانية لمشاريع التمديد لمسافات طويلة.
3. الأداء الميكانيكي والإجهاد المتبقي ودقة الأبعاد
3.1 الإجهاد المتبقي
يؤثر الإجهاد المتبقي بشكل كبير على عمر خدمة خط الأنابيب، ومقاومة-الإجهاد-التآكل-أداء التشقق ومقاومة الكلال.
SSAW: يبقى إجهاد الشد المعقد المتبقي بعد التشكيل الحلزوني. حتى بعد الاختبار الهيدروستاتيكي، لا يمكن التخلص من إجهاد التشكيل الجزئي بشكل كامل. يزيد إجهاد الشد المتبقي من مخاطر التشقق الناتج عن التآكل الإجهادي عندما يتم دفن الأنابيب في بيئة تربة مسببة للتآكل مع المياه الجوفية.
LSAW: تؤدي عملية التمدد الميكانيكية الباردة- إلى إطلاق الضغط المتبقي بشكل فعال. يظل مستوى الضغط المتبقي منخفضًا وموزعًا بشكل متساوٍ عبر جسم الأنبوب، مما يؤدي إلى تحسين أداء السلامة بشكل كبير -للخدمة تحت الأرض طويلة الأمد.
3.2 دقة الأبعاد
تؤثر الاستدارة والاستقامة وتوحيد سمك الجدار-بشكل مباشر على جودة ملاءمة المجال-وجودة اللحام أثناء تركيب خطوط الأنابيب.
SSAW: الأشكال البيضاوية وانحراف الاستقامة واضحان نسبيًا. يمكن أن يصل التسامح البيضاوي النموذجي إلى ما يصل إلى 1.0% من القطر الخارجي الاسمي، متأثرًا بتأثير الزنبرك الحلزوني-الخلفي بعد التشكيل.
LSAW: يوفر التوسع الميكانيكي أداءً فائقًا للأبعاد. يمكن التحكم في التبويض خلال 0.5% من OD الاسمي. يحافظ سمك الجدار وأبعاد المحيط على الاتساق العالي، مما يؤدي إلى تبسيط بناء اللحام بعقب الحقل-وخفض معدل إعادة العمل-في الموقع-.
3.3 ميزة التماس اللحام ومخاطر العيوب
يتميز SSAW بلحام حلزوني طويل. إجمالي طول اللحام كبير. على الرغم من استخدام معدات NDT الأوتوماتيكية الحديثة، إلا أن المسار المنحني الحلزوني يجلب تعقيدًا أعلى للفحص. تتوزع عيوب اللحام المحتملة على طول مسار حلزوني طويل. عند تطبيق أحمال الضغط الداخلي، يقوم اللحام الحلزوني بتفكيك إجهاد الطوق بزاوية حلزونية. في ظل التصنيع المؤهل، يفي SSAW بمعايير تصميم الضغط المتوسط-، ولكنه ليس الخيار الأمثل للخطوط الرئيسية ذات الضغط العالي-الحرجة-.
تمتلك LSAW وصلة لحام قصيرة مستقيمة متوازية مع محور الأنبوب. يعمل ضغط الطوق الناتج عن الضغط الداخلي بشكل عمودي على خط اللحام. فحص اللحام واضح ومباشر. العيب-صعوبة التحكم أقل بكثير. يُظهر LSAW متانة ممتازة في درجات الحرارة المنخفضة-وأداء الكلال الدوري، وهو مناسب لبيئات العمل القاسية بما في ذلك المناطق الباردة والمناطق الزلزالية والمشروعات البحرية.
4. معايير الصناعة ذات الصلة
يمكن أن يتوافق كل من SSAW وLSAW مع API 5L (صناعات البترول والغاز الطبيعي-الأنابيب الفولاذية لأنظمة النقل عبر خطوط الأنابيب)، وهو أكثر-معيار عالمي معروف لخطوط الأنابيب. ومع ذلك، تفرض رموز التصميم قيودًا متباينة على المناطق المصنفة -للمخاطر.
بالنسبة لأنابيب LSAW: مقبولة على نطاق واسع بواسطة API 5L وDNV-OS-F101 لخطوط الأنابيب البحرية وCSA Z245 وEN 10217 وغيرها من المواصفات الصارمة. تحدد رموز التصميم عادةً LSAW للمناطق عالية الخطورة من الفئتين 1 والفئة 2-: المناطق ذات الكثافة السكانية العالية-، والمناطق الباردة في جبال الألب، وخطوط الأنابيب البحرية الفرعية-، والخطوط الرئيسية- ذات الضغط العالي لنقل النفط-الغاز.
بالنسبة لأنابيب SSAW: يتم تطبيقها بموجب API 5L، ASTM A252 (أنابيب الخوازيق)، المعيار الهيكلي EN 10219، GB/T 5037 لنقل السوائل ذات الضغط المنخفض-. يُسمح بـ SSAW بشكل أساسي للمناطق منخفضة الخطورة من الفئتين 3 والفئة 4-: المناطق ذات الكثافة السكانية المنخفضة، ونقل المياه، والصرف الصحي، والأساسات، والتطبيقات الهيكلية. تحظر العديد من المواصفات الهندسية اعتماد SSAW للخطوط الرئيسية ذات الضغط العالي{11}}والتي تمر عبر مناطق سكنية كثيفة السكان.
5. تحليل كفاءة-التكلفة
ضمن نفس مواصفات القطر الخارجي الاسمي-: يُظهر SSAW ميزة التكلفة البارزة لسيناريوهات سمك-القطر الكبير والمتوسط-الجدار-. يؤدي إنتاج التغذية المستمرة للملفات- إلى تحسين معدل استخدام المواد، وتقليل تكلفة تصنيع الوحدة. بالنسبة للمشروعات التي تتطلب أنابيب ذات قطر كبير-بدون متطلبات ضغط عالي-عالي-، يمكن لـ SSAW خفض إجمالي استثمارات المشتريات بشكل كبير.
تكون تكلفة LSAW عمومًا أعلى بنسبة 30-50% من تكلفة أنبوب SSAW ذي القطر المكافئ-. تنشأ التكلفة المرتفعة من ألواح الفولاذ الثقيلة الباهظة الثمن، والاستثمار في معدات التشكيل المنفصلة JCOE/UOE، وعملية التوسيع الباردة -وإجراءات فحص النطاق الكامل- الأكثر صرامة. ومع ذلك، في مشاريع البنية التحتية الحيوية للطاقة، يؤدي تقليل مخاطر الفشل ودورة الخدمة الممتدة إلى تعويض سعر الشراء المتميز، مما يؤدي إلى تحقيق عوائد اقتصادية أفضل لدورة -العمر-الكاملة لأنظمة خطوط الأنابيب عالية المخاطر.
عندما يرتفع سمك الجدار-إلى نطاق الجدار الثقيل-، تختفي ميزة تكلفة SSAW، ويصبح LSAW أكثر قدرة على المنافسة.
6. سيناريوهات التطبيق النموذجية
6.1 التطبيقات النموذجية لأنابيب الصلب SSAW
إمدادات المياه البلدية ذات القطر الكبير-، وتحويل المياه الخام-، وتصريف مياه الصرف الصحي، وخطوط أنابيب الري ذات ضغط تشغيل متوسط-منخفض.
أكوام الأنابيب الفولاذية للأرصفة والجسور وهندسة الأساسات وأنابيب التغليف تحت الأرض.
الأعمدة الإنشائية للمباني ذات الهياكل الفولاذية-الكبيرة الحجم-.
خطوط أنابيب تجميع الغاز ذات الضغط المتوسط-المنخفضة-الزيت- في المناطق النائية ذات الكثافة السكانية المنخفضة-غير-الحرجة.
أنابيب المياه الدائرية لمحطات الطاقة، وتهوية المناجم، وأنابيب نقل المخلفات-مع معالجة مضادة للتآكل-.
6.2 التطبيقات النموذجية لأنابيب الصلب LSAW
خطوط الأنابيب الرئيسية -المسافات العالية-الرئيسية للنفط والغاز ذات الضغط العالي، وخاصة المقاطع التي تعبر المناطق الحضرية ذات الكثافة السكانية العالية-والأحزمة الزلزالية والمناطق المتجمدة.
أنابيب المنصات البحرية خارج-، وقطاعات خطوط الأنابيب البحرية- الفرعية، والهياكل المساعدة للناهض بموجب مواصفات DNV.
-شبكة نقل الغاز بالمدينة ذات الضغط العالي وأنابيب معالجة البتروكيماويات.
تتحمل المكونات الهيكلية المهمة أحمالًا دورية ثقيلة، وتتطلب متانة رائعة عند التعرض لدرجات الحرارة المنخفضة-.
مشاريع ذات متطلبات صارمة فيما يتعلق بدقة الأبعاد وأداء اللحام التناكبي-.
7. إرشادات لاختيار الهندسة
يجب على مهندسي المشروع الموازنة بين ضغط العمل، وتصنيف مخاطر منطقة الطريق، ودرجة حرارة التشغيل، والتآكل المتوسط، ومعلمات سمك-القطر الخارجي والجدار-، وظروف البناء، وقيود الميزانية الإجمالية-لتحديد نوع الأنبوب بشكل معقول.
اختر SSAW عندما: يتطلب المشروع أنبوبًا بقطر-كبير- إضافي، وينتمي ضغط العمل إلى درجة متوسطة-منخفضة، ويقع المسار في منطقة-خطورة منخفضة، ويكون التحكم في التكلفة-أولوية رئيسية. وفي الوقت نفسه، يجب تنفيذ الاختبار الهيدروستاتيكي الكامل و-النطاق الكامل للاختبارات غير التدميرية، ويجب أن تكون أنظمة الحماية-المضادة للتآكل والكاثودية-مصممة بشكل جيد-للتخفيف من مخاطر التآكل المرتبطة-بالإجهاد-المتبقية.
اختر LSAW عندما: تقوم خطوط الأنابيب بنقل الموائع ذات الضغط العالي-، ويمر المسار بمناطق تركيز -عالية الخطورة-، وتتميز بيئة الخدمة بدرجة حرارة منخفضة، أو حمل دوري أو وسط مسبب للتآكل، ويكون سمك الجدار-سميكًا، ويتطلب -تكرار أمان عالي. على الرغم من زيادة تكلفة الشراء الأولية، إلا أن LSAW يقلل من المخاطر التشغيلية على المدى الطويل والخسائر المحتملة للحوادث.
من غير الصحيح الحكم على أحد أنواع الأنابيب بأنه متفوق تمامًا على نوع آخر. يعد كل من SSAW وLSAW من منتجات الأنابيب الملحومة -القوسية- المغمورة الناضجة. لا تعتمد الجودة على تكنولوجيا التشكيل فحسب، بل تعتمد أيضًا على جودة المواد الخام-ومستوى إدارة التصنيع وتأهيل إجراءات اللحام والتنفيذ الصارم للفحص غير المدمر-. سيؤدي الإنتاج غير المؤهل إلى توليد مخاطر مخفية بغض النظر عن نوع SSAW أو LSAW.
SSAW وLSAW هما حلان مهمان للأنابيب الملحومة بالقوس الكبير-ذات القطر الكبير-. ترجع الاختلافات الأساسية بينهما إلى -اختيار المواد الخام وآلية اللحام-التشكيلية، والتي تنعكس أيضًا في توزيع الإجهاد المتبقي-، والتسامح الأبعاد، وخصائص التماس اللحام-، وسعة سمك الجدار-، وهيكل التكلفة والحدود الهندسية المطبقة.
يتألق SSAW في مشاريع الضغط الاقتصادي الإضافية-الكبيرة- ذات القطر-.
يوفر LSAW هامش أمان أعلى للبنية الأساسية الحيوية ذات الضغط العالي-والخطورة العالية.
يساعد الفهم الكامل لهذه الفروق الموظفين الفنيين على اتخاذ قرارات منطقية بشأن مواصفات الأنابيب-، مما يضمن سلامة الأنابيب والتحكم بشكل معقول في تكاليف المشروع-.


